Dallo stabilimento bergamasco di Romano di Lombardia, attivo dal 1958, un racconto che attraversa ogni fase del processo produttivo Exide: dalla laminazione del piombo alla batteria finita, passando per gamma rinnovata, mercati in evoluzione e una visione industriale che non separa mai primo impianto e aftermarket.
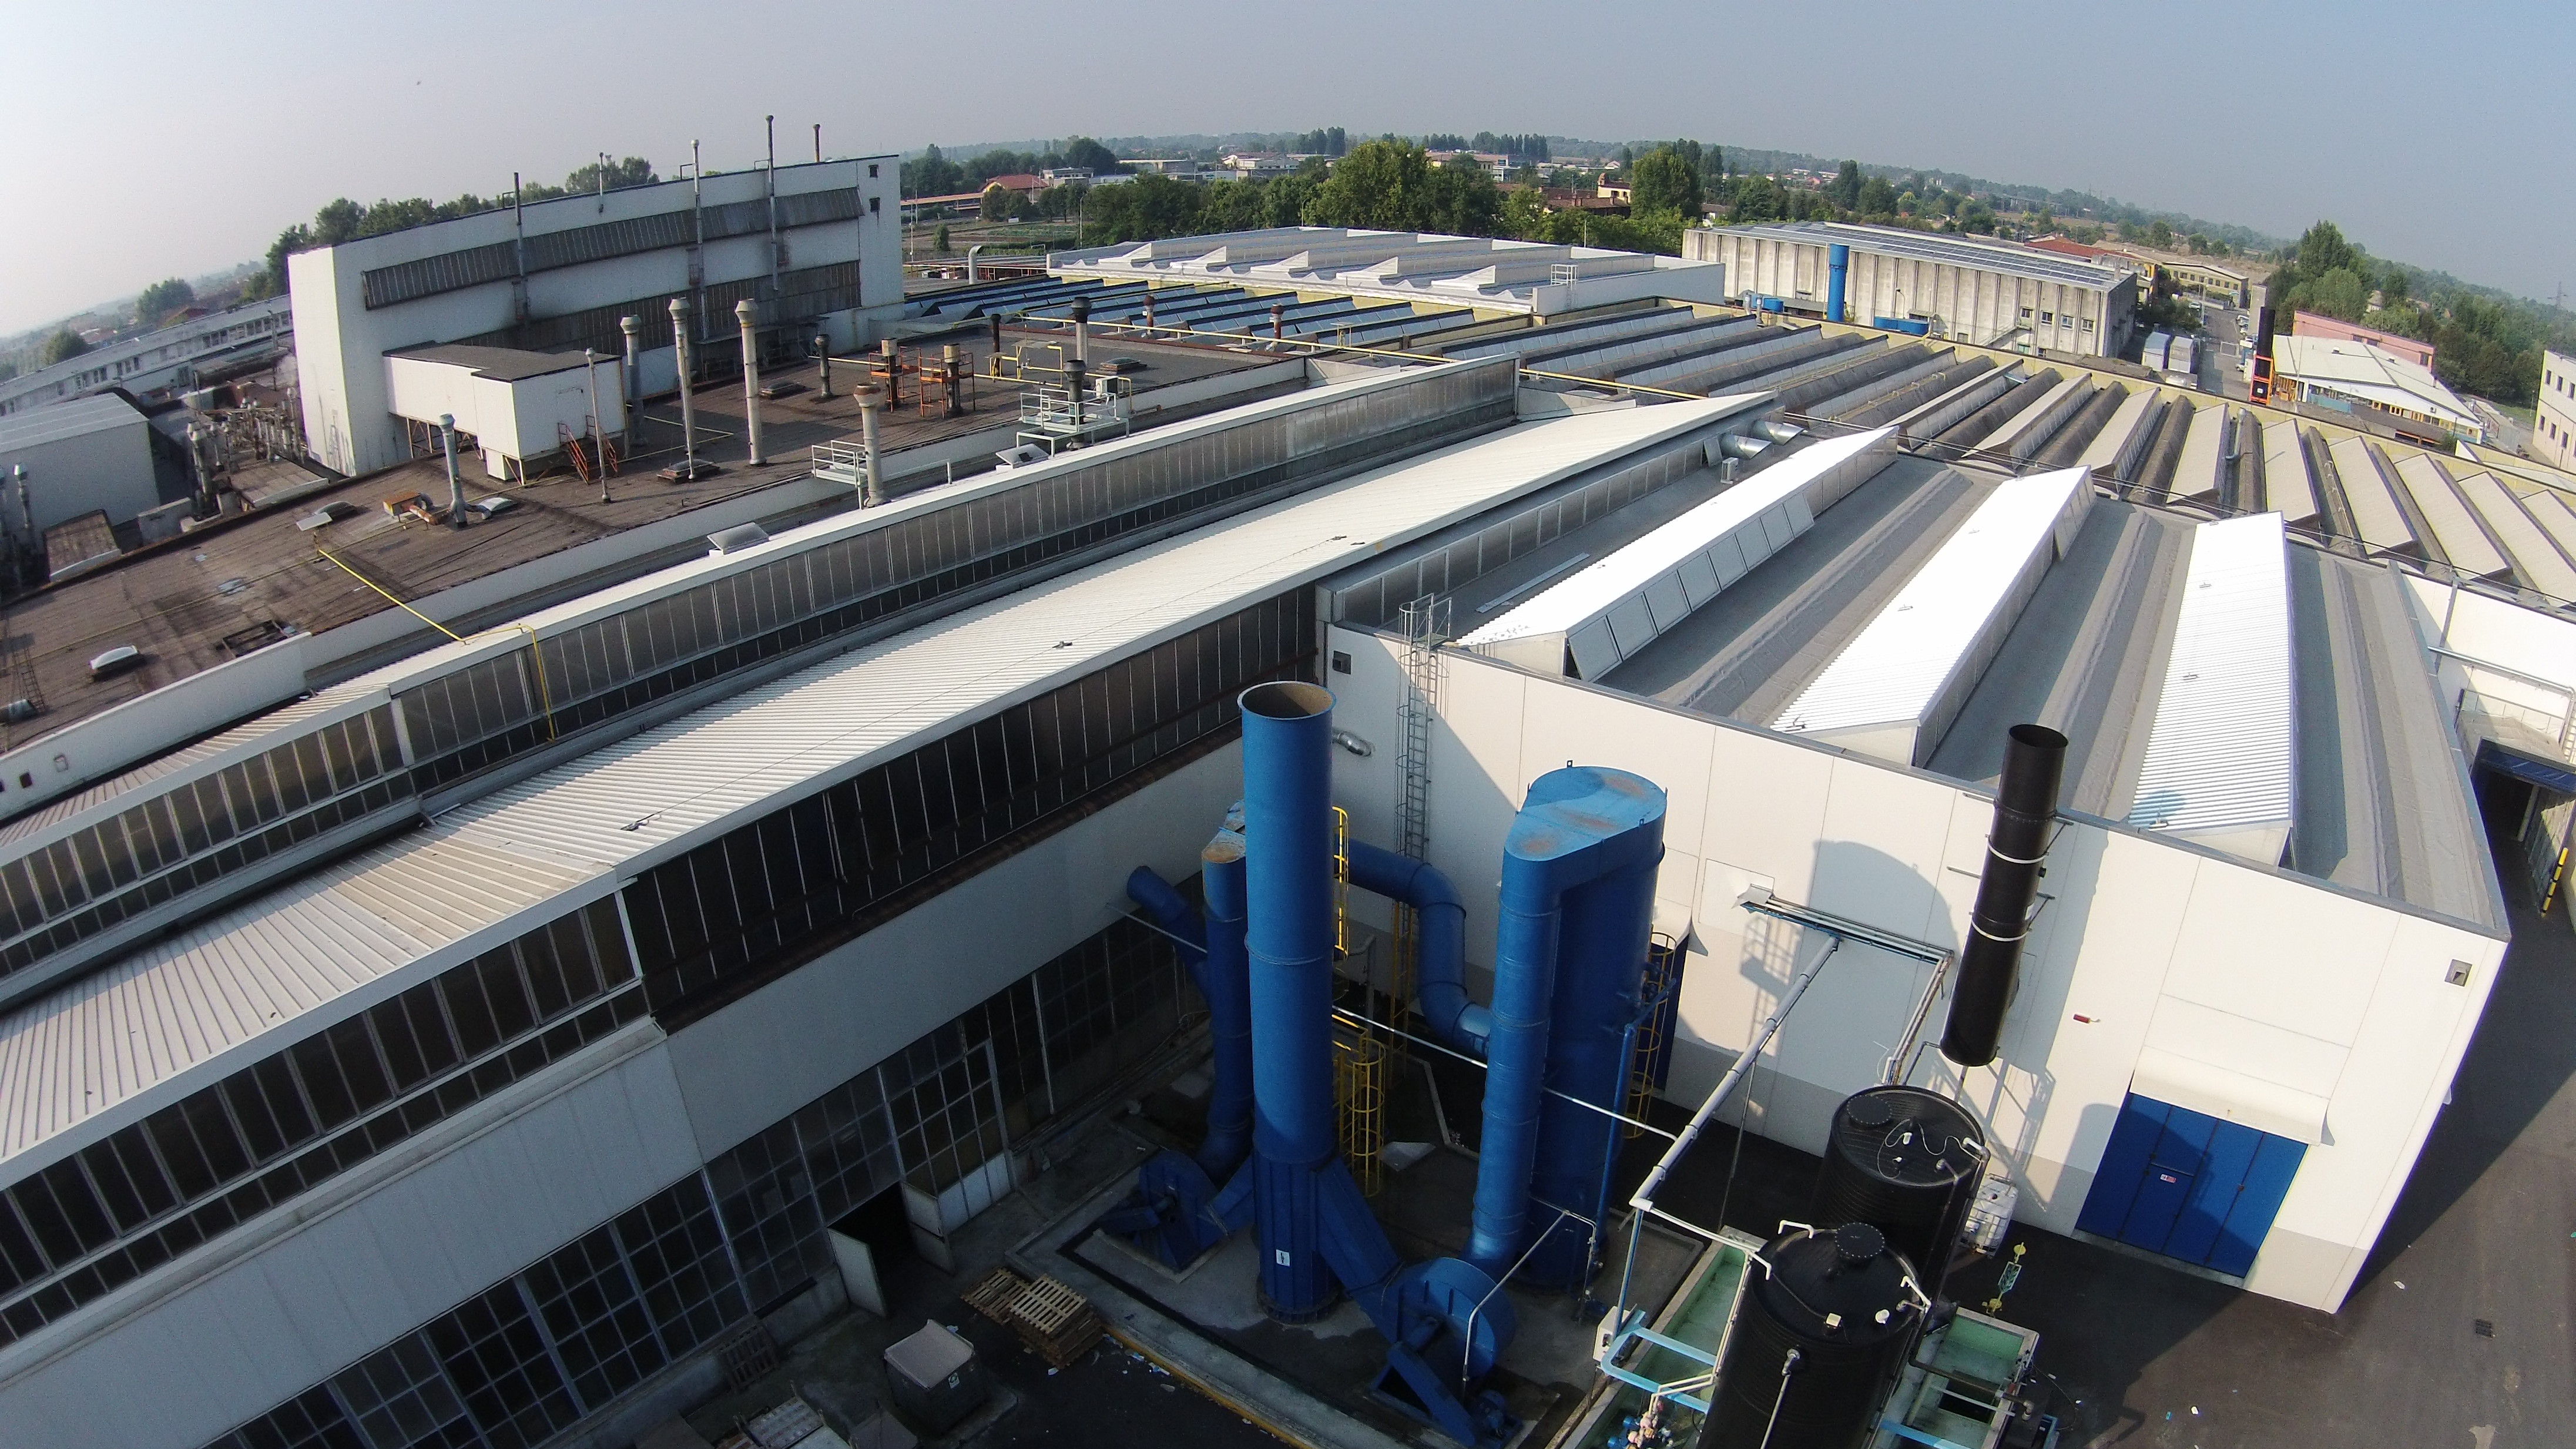
Dietro i cancelli di uno stabilimento che esiste dal 1958 si nasconde uno dei siti produttivi di batterie più importanti d'Europa: oltre 500 persone, quattro milioni di batterie all'anno di capacità produttiva, un processo che parte dal lingotto di piombo grezzo e arriva a una batteria pronta per la spedizione.
Siamo stati ospiti per una mattinata intera, prima in sala riunioni con Guido Scanagatta, Director Product Management & Application Automotive, e Alexia Licata, Marketing Manager Italy, poi in produzione con Stefano Macchia, Plant Technical Manager, che ci ha accompagnati attraverso i reparti spiegando ogni fase del processo con una precisione e una passione che raramente si incontrano.
Ne è uscita una visita che difficilmente si dimentica, e che proviamo a restituire qui cercando di tenere insieme strategia, tecnica e qualche dettaglio che si impara solo stando sul posto.
Il gruppo: europeo per scelta, non per nascita
Exide Technologies nasce come azienda americana. Nel corso degli anni acquisisce brand storici come Tudor, Fulmen, Centra, Deta e Sønnak, che ancora oggi popolano il portafoglio prodotti, posizionati diversamente nei vari mercati.In particolare, in Italia i marchi principali sono Exide e Tudor. La svolta più recente risale al 2020, quando il gruppo si ristruttura dalle fondamenta: da quel momento Exide Technologies è un'azienda interamente europea, con sede in Francia vicino a Parigi, e coglie l'occasione per rinnovarsi anche nell'immagine, differenziandosi nettamente dalla storia precedente.
La crescita non si è fermata. Nel 2021 viene acquisita ATEPS e nel 2024 BE-Power, entrambe specializzate nelle batterie agli ioni di litio e ora dedicate alla divisione Energy Solution. Oggi il gruppo si articola su tre aree di business: Automotive, Motion (batterie per la trazione industriale come quelle impiegate in muletti e carrelli elevatori) ed Energy Solution, che comprende soluzioni di accumulo stazionarie, batterie per UPS, data center e sistemi di accumulo, dalle colonnine di ricarica dei veicoli elettrici alle soluzioni di accumulo di grande taglia in container.
Un perimetro ampio, costruito nel tempo con una logica precisa che Scanagatta sintetizza con una distinzione netta rispetto ai concorrenti: “Il numero uno nell'automotive non si occupa di industriale e il numero uno nell'industriale non si occupa di automotive. Noi siamo il secondo player in entrambi i segmenti”. Essere presenti in tutte le divisioni, a questo livello, secondo Scanagatta è perciò un vantaggio competitivo reale: le tecnologie si contaminano, le sinergie si trovano. Il gel utilizzato nel mondo truck, ad esempio, viene prodotto negli stabilimenti industriali tedeschi del gruppo, un prodotto che nasce in una divisione e serve un'altra.
I numeri consolidati parlano oggi di 5.000 dipendenti, 1,5 miliardi di euro di fatturato nell'ultimo esercizio fiscale e tre centri di riciclo, tutti nella penisola iberica - uno in Portogallo e due in Spagna - eredità storica dell'acquisizione di Tudor, il marchio che un tempo dominava il mercato iberico.
Il mix di fatturato vede l'automotive al 60% e l'industriale al 40%, con un rapporto tra primo impianto e aftermarket di un terzo contro due terzi in automotive. Exide fornisce in primo impianto la gran parte dei costruttori di automobili, camion, mezzi agricoli, da costruzione, bus e moto.
Romano di Lombardia: 1958, e non si è mai smesso
Lo stabilimento di Romano di Lombardia esiste dal 1958 ed è sempre stato dedicato alla produzione di batterie, anche prima che entrasse a far parte del gruppo Exide Technologies. Una continuità che, come anticipato, si legge anche nei numeri attuali: oltre 500 persone, di cui circa 400 impegnate direttamente in produzione, una capacità produttiva di oltre 4 milioni di batterie all'anno in 110 batterie diverse.Le tecnologie prodotte sono tre: acido libero, AGM ed EFB. A 500 metri dallo stabilimento si trova poi il centro logistico che rifornisce Italia, Europa ed export, una vicinanza tutt'altro che casuale, viste le caratteristiche fisiche del prodotto: le batterie, infatti, pesano, e il costo logistico cresce con la distanza.
Prima di entrare in produzione, Scanagatta chiarisce un punto che tornerà più volte durante la visita: “A differenza di altri produttori che hanno siti dedicati al primo impianto e siti dedicati all'aftermarket, noi produciamo tutto sulle stesse linee. La linea di qualità, i controlli, i processi, i componenti sono gli stessi. Poi il prodotto viene etichettato diversamente in base alla destinazione”.
Una scelta industriale con implicazioni commerciali dirette: Exide è tra i pochi a poter dire che la batteria venduta in aftermarket è la stessa, prodotta con gli stessi standard, di quella montata in fabbrica dal costruttore.
Il processo: dal piombo alla batteria
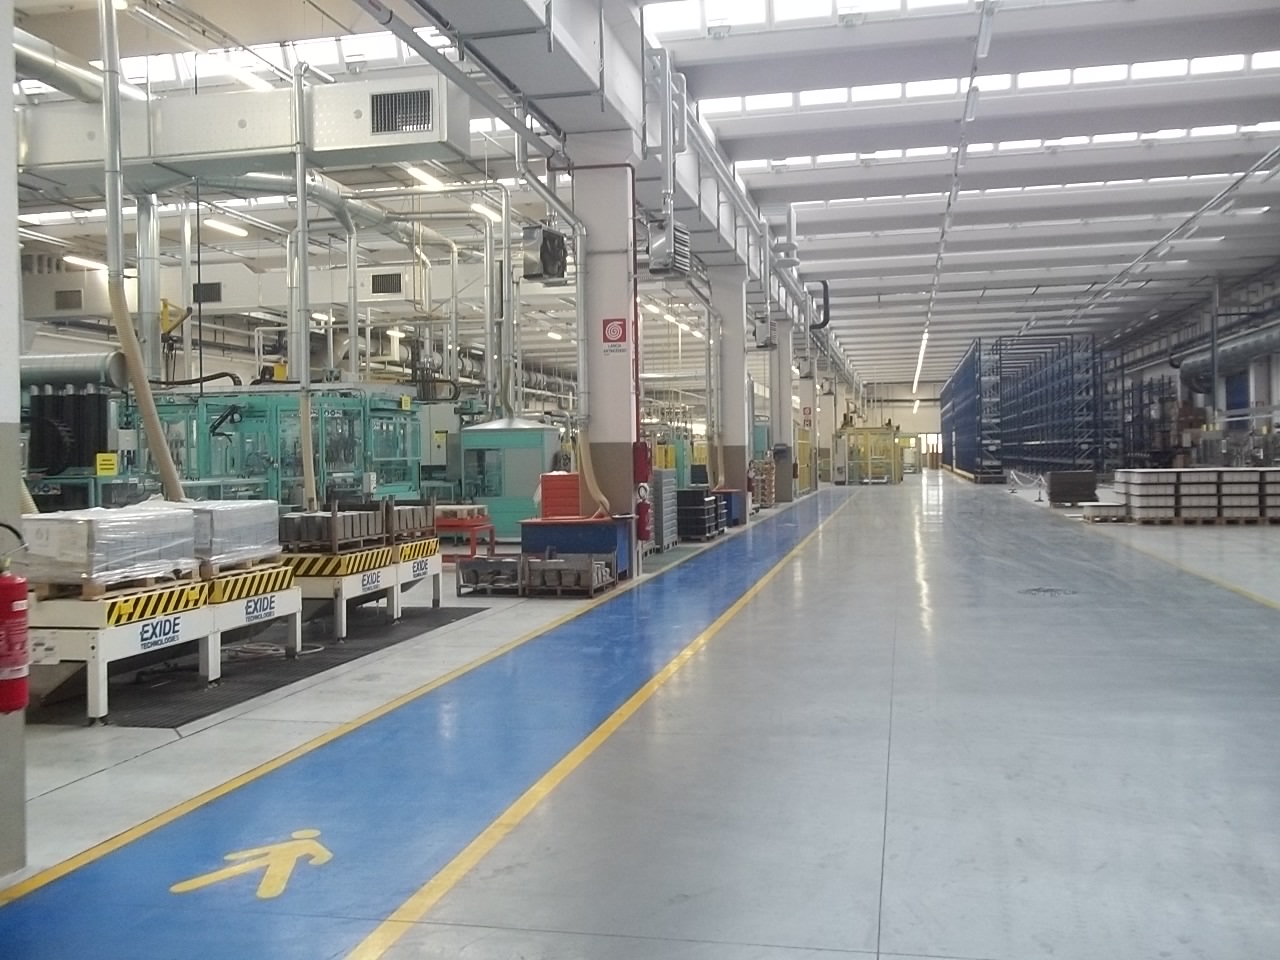
Stefano Macchia ci accoglie all'ingresso della produzione con la naturalezza di chi vive quello stabilimento ogni giorno e conosce ogni macchina per nome. Prima di procedere: mascherine, occhiali di protezione e tappi per le orecchie. “Non toglieteli mai”, avverte. Il rumore è costante, i carrelli elevatori passano vicini “Lo stabilimento non è complicato, ma è complesso”, precisa Macchia prima di iniziare il percorso. Si è sviluppato per stratificazioni successive a partire da un nucleo storico, e il flusso produttivo non è lineare: rispecchia, infatti, decenni di ampliamenti e aggiornamenti tecnologici. Capirlo richiede di viverlo.Tutto inizia dalla laminazione. Esistono due aree distinte: una più antica, dedicata ai laminati per batterie camion e convenzionali, e una più recente - chiamata Step 4, realizzata negli ultimi 20 anni - dedicata esclusivamente alle batterie AGM.
Le tecnologie di laminazione sono diverse: il Concast, che lavora per colata continua, ottenendo le griglie tramite stampo, e il WRM, laminatoio largo, che fonde leghe di piombo specifiche per creare i nastri da cui si ricaveranno le griglie delle piastre per punzonatura e l’ExMet, in cui il laminato viene aperto e successivamente disteso, ottenendo una griglia con una geometria romboidale. A queste tecnologie si è aggiunta di recente quella del Rotary Expander, dove il laminato viene aperto tramite un utensile rotante e in seguito allargato per mezzo di catene ottenendo sempre una geometria specifica I processi sono completamente separati, con leghe diverse e macchine diverse, e per le piastre AGM sono impiegate caratteristiche metallurgiche differenti rispetto a quelle delle batterie convenzionali.
Di mezzo, tra laminazione e assemblaggio, c'è il reparto ossidi. Il piombo primario viene scomposto in piccoli cilindretti e caricato in mulini che lo riducono in polvere finissima. La polvere di ossido di piombo viene catturata da filtri industriali, scaricata in silos e convogliata nei miscelatori. Qui viene dosata insieme ad acqua, acido solforico e additivi secondo ricette specifiche per ogni tipo di prodotto: è la fase degli impasti, il cuore chimico del processo. L'impasto così ottenuto viene spalmato sui laminati grigliati per creare le piastre, che poi passano in celle di stagionatura: grandi camere climatiche a ciclo controllato di umidità e temperatura. Il profilo del ciclo è critico: uno scostamento nei parametri di umidità o temperatura compromette la qualità della piastra finale in modo difficilmente recuperabile.
Le piastre stagionate non vanno direttamente in linea: vengono stoccate in un deposito intermedio, fisicamente separato, dove positive e negative per le batterie AGM attendono di essere prelevate e portate all'imbocco delle linee di montaggio. È uno dei semilavorati chiave dello stabilimento, un buffer che garantisce continuità produttiva anche quando le linee a monte rallentano.
Il reparto montaggio si divide poi in tre sezioni, fisicamente separate e tecnologicamente distinte. Cinque linee per batterie convenzionali, due linee per batterie AGM, queste ultime intercambiabili tra loro, una flessibilità produttiva che le altre linee non hanno, e una linea dedicata esclusivamente al mondo truck, con processo di formazione rapida annesso.
La differenza fondamentale tra una batteria AGM e una convenzionale sta nel separatore: nelle batterie a elettrolita libero è un foglio di plastica microporosa, nelle AGM è una lana di vetro che assorbe completamente l'acido durante la formazione, rendendo la batteria priva di elettrolita libero. Il risultato è un prodotto più stabile, più sicuro, ermetico e più prevedibile nel comportamento: caratteristiche sempre più richieste dai costruttori anche sui veicoli elettrificati, dove la batteria al piombo continua a essere presente, ma con funzione ausiliaria per alimentare i servizi di sicurezza e gli equipaggiamenti del veicolo e deve dialogare con sistemi elettronici sofisticati.
I pacchetti di piastre positive e negative, alternati con il separatore, vengono assemblati nelle linee di montaggio con macchine chiamate imbustatrici e poi processati dal COS (Cast on Strap), macchina principale del montaggio, che crea i ponticelli di collegamento in piombo tra le piastre della stessa polarità all'interno di ogni cella. Quest’ultima è una macchina rotativa a quattro stazioni, in cui i pacchetti vengono allineati, preparati con flussante e immersi in un bagno di piombo fuso che solidifica attorno alle bandierine metalliche delle piastre creando il collegamento. Prima della chiusura, ogni batteria viene sottoposta alla prova cortocircuito, verifica che non vi siano contatti accidentali tra piastre di polarità opposta, e alla saldatura intercella, che collega in sequenza i ponticelli tra le celle adiacenti completando il circuito interno.
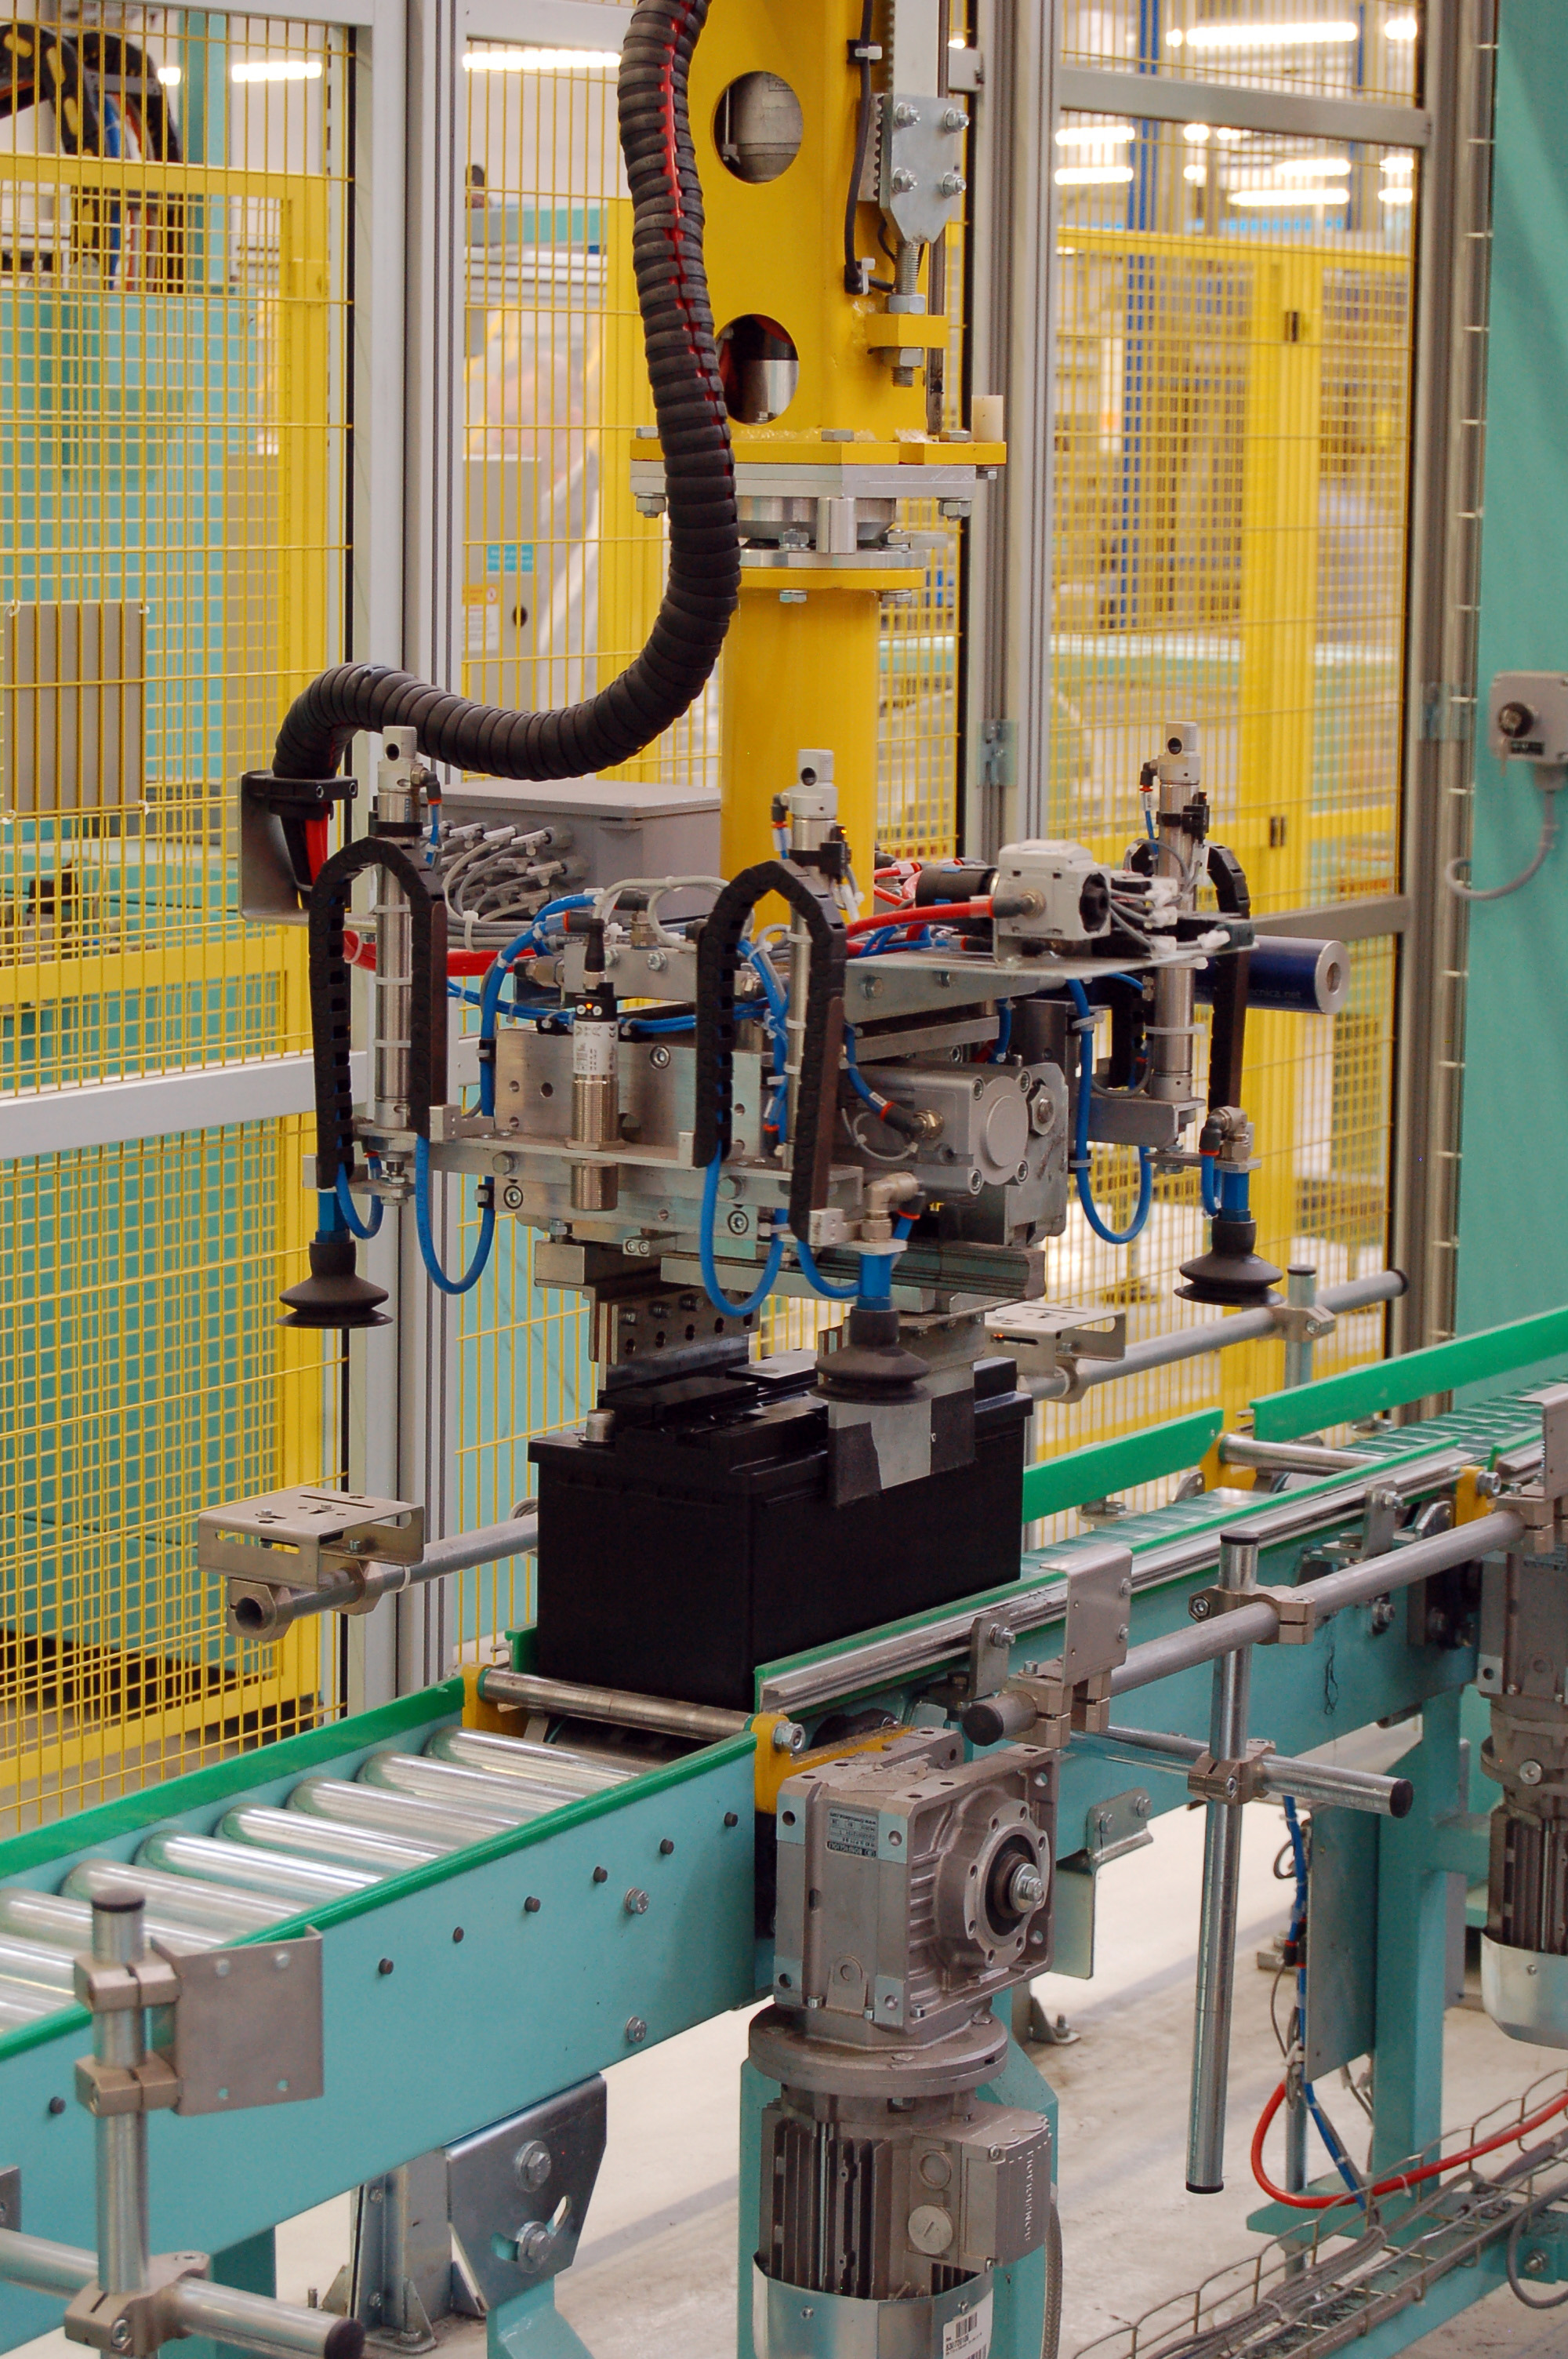
Seguono la chiusura con coperchio per termoplastificazione a circa 300 gradi - i lembi del monoblocco e del coperchio vengono letteralmente fusi insieme sotto pressione - e la prova di tenuta pneumatica su ogni singola batteria: la batteria viene pressurizzata come un pallone, e se c'è anche solo una perdita, non passa.
L'ultima fase - riempimento, formazione, finitura - è quella che trasforma la batteria assemblata, ancora senza acido e senza carica, nel prodotto finito. Ed è la fase più lunga del processo produttivo. Le vasche di formazione, ciascuna con una capacità variabile a seconda della taglia delle batterie da formare, impiegano tra le 24 e le 30 ore per ciclo, seguendo combinazioni precise di corrente erogata in gradini con amperaggi e tempi definiti. Le linee di finitura completano il processo con etichettatura, test e pallettizzazione. Solo qui, nell'ultimissima fase, la batteria viene destinata formalmente al primo impianto o all'aftermarket.
A chiudere il quadro della produzione, un dato che colpisce: lo stabilimento consuma diversi milioni di kilowattora all'anno. Un numero inevitabile quando si gestiscono processi di fusione del piombo a temperature elevatissime, vasche di formazione attive 24 ore su 24 su tre turni e sistemi di raffreddamento industriali.
Gamma rinnovata: auto e truck
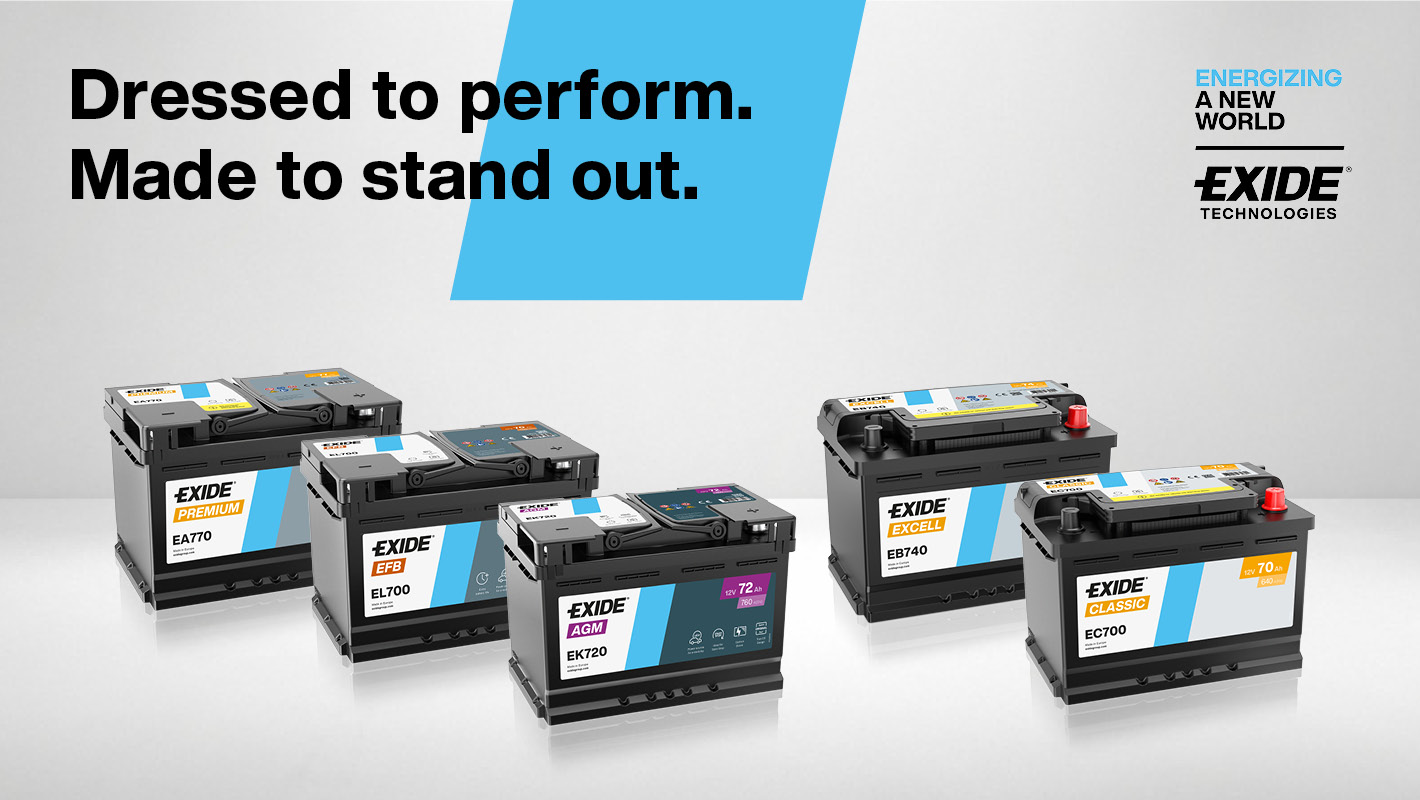
L'etichettatura è stata rinnovata su tutta la gamma, non solo un restyling grafico legato alla corporate identity, ma anche un adeguamento alle nuove normative europee e una differenziazione cromatica più netta tra le tecnologie: colori diversi per AGM, EFB e acido libero, per rendere più immediata l'identificazione a scaffale e ridurre gli errori di selezione.Sul fronte auto, la novità più recente è l'introduzione della nuova batteria AGM EK500, taglia che mancava nella gamma e che alcuni costruttori stanno adottando come batteria ausiliaria su modelli elettrici. Il contesto è quello di un'automotive in trasformazione: i costruttori, anche un po' scottati dalle interruzioni di fornitura asiatiche del periodo Covid, sui veicoli elettrificati preferiscono mantenere la batteria ausiliaria a 12 Volt al piombo, con filiera interamente europea e interamente riciclabile.
La tecnologia preferita è l'AGM, per la capacità di gestire microcicli continui, lavorare a stato di carica parziale e offrire prestazioni prevedibili che i sistemi elettronici del veicolo possono interpretare in modo affidabile.
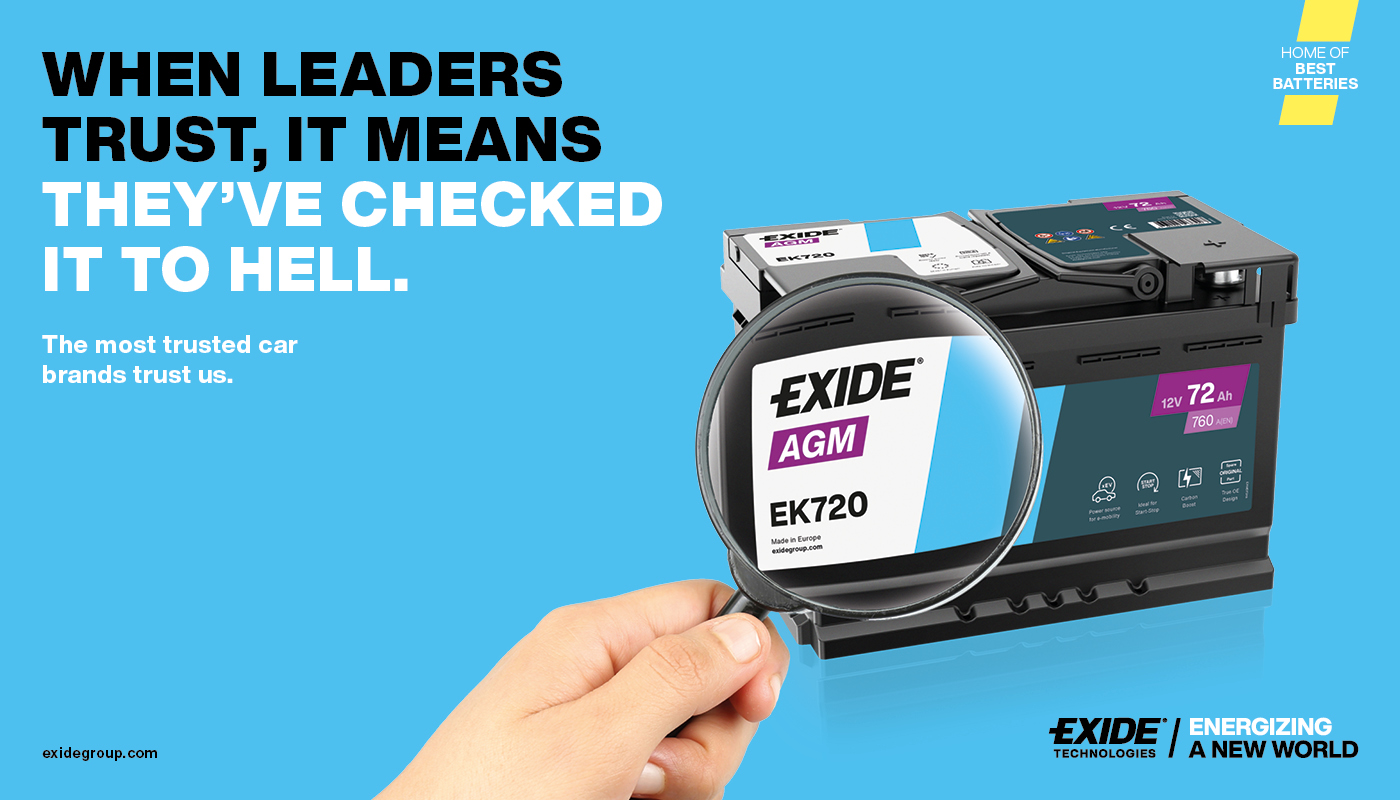
Da qui la campagna "When Leaders Trust": se i costruttori scelgono Exide per il primo impianto, un motivo c'è, e vale la pena comunicarlo anche al mercato del aftermarket.
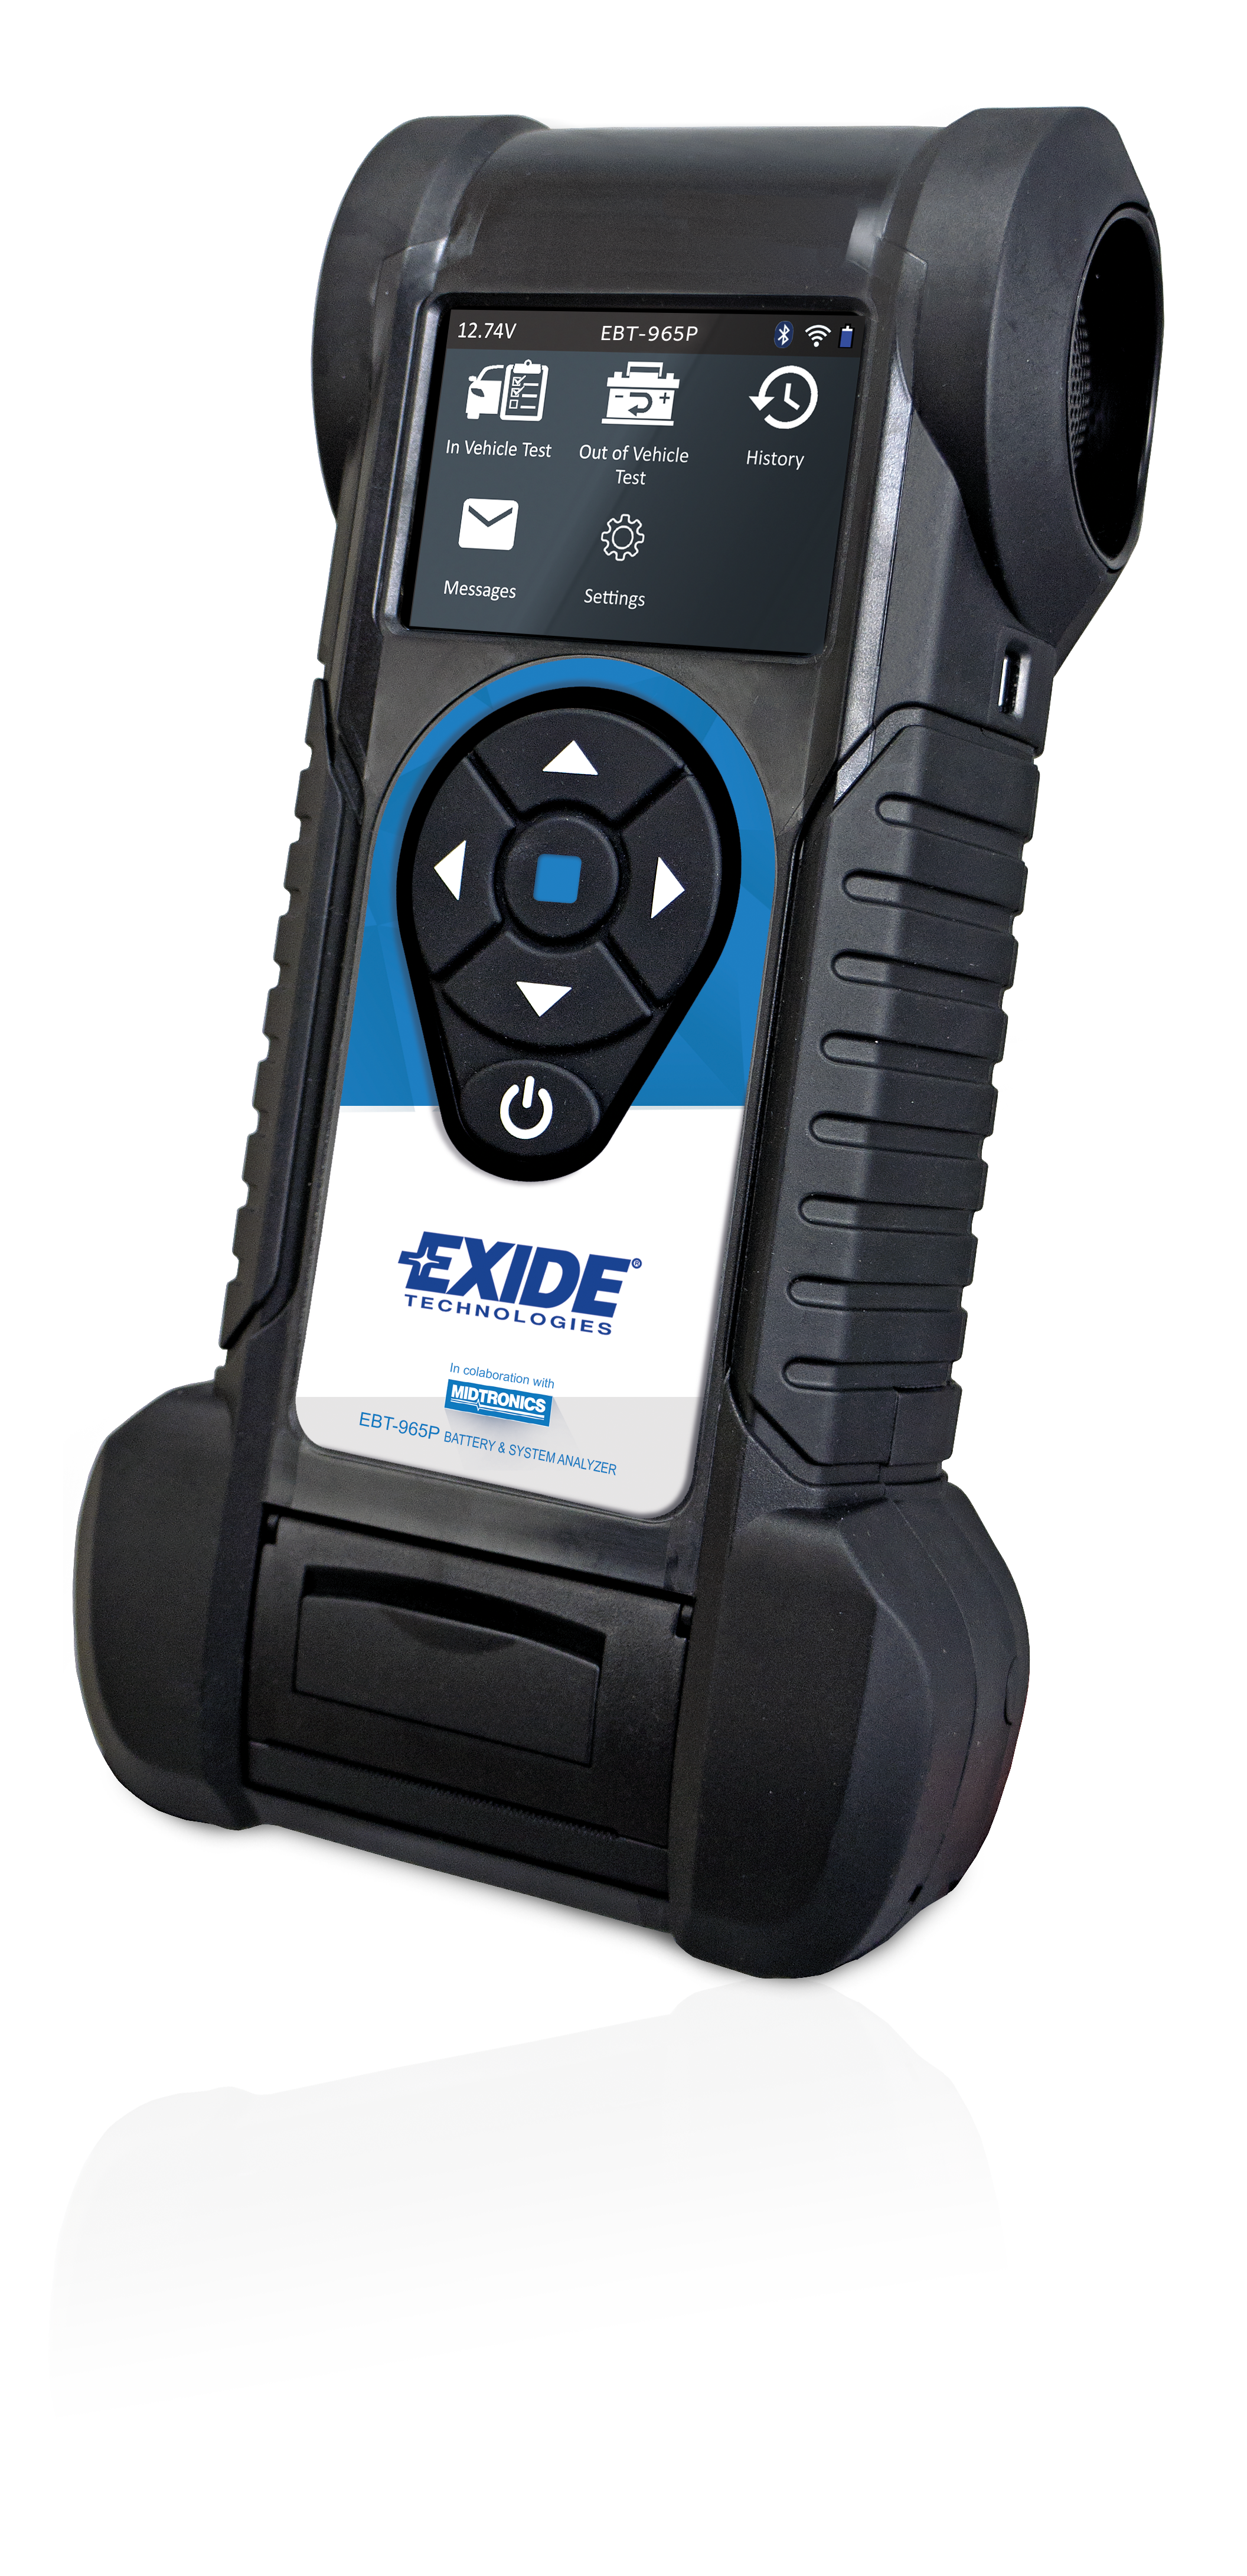
Sul fronte truck, il lavoro di razionalizzazione è stato più profondo. La gamma precedente contava sei sottogamme con sovrapposizioni che portavano il Battery Finder, lo strumento di selezione offerto da Exide, a raccomandare fino a quattro prodotti diversi per lo stesso veicolo.
“Demandavamo la decisione all'installatore, e non è quello che vogliamo fare”, ammette Scanagatta. Il nuovo assetto riduce le gamme a quattro, costruite attorno ai tre requisiti storici del segmento: resistenza ai cicli per le funzioni hotel, dove il conducente dorme a bordo con il motore spento e la batteria deve garantire l'avviamento la mattina successiva; potenza di avviamento per i grandi motori diesel compressi; resistenza alle vibrazioni per i veicoli con batterie posizionate in fondo al telaio dall'Euro 5 in poi, esposte a sollecitazioni meccaniche mai viste prima. Le batterie EFB e gel di gamma truck sono entrambe conformi al livello V4, il massimo previsto dalla norma tecnica per le prove di vibrazione sui tre assi, tra le più robuste disponibili sul mercato.
La raccolta e il riciclo
Da oltre vent’anni il produttore che immette batterie sul mercato europeo deve finanziare la raccolta a fine vita. Per il piombo-acido la filiera funziona perché il rottame ha un valore intrinseco: il piombo rappresenta circa due terzi del peso della batteria, vale tra 1.600 e 2.000 dollari per tonnellata ed è riciclabile all'infinito. Il litio invece è un costo puro, e questo cambia tutto nella logistica del fine vita. Ad aprile di quest'anno è entrato in vigore il Decreto Legislativo 10 febbraio 2026, numero 29, che ha recepito le nuove normative europee inasprendo gli oneri sui produttori.Exide, che in Italia ha finora gestito l’intero processo di fine vita del prodotto in modo autonomo, ha scelto ora di affidarsi a un consorzio specializzato nella raccolta sul territorio italiano, mantenendo su di sé gli obblighi finanziari, e delegando la logistica a uno specialista con copertura più capillare. “Gli oneri restano su di noi, come produttori”, precisa Scanagatta. “Abbiamo delegato la raccolta a chi lo fa di mestiere da anni, con un livello di servizio migliore per i nostri clienti”.
Uscendo dallo stabilimento nel primo pomeriggio, l'impressione che resta è quella di un'azienda che conosce profondamente il proprio mestiere. La batteria al piombo-acido, nelle sue varianti tecnologiche, è un prodotto di complessità industriale reale, lontana dalla commodity che il grande pubblico tende a percepire. Exide ha scelto di presidiare tutto: primo impianto e aftermarket, auto e truck, piombo e litio, produzione e servizi. Una strategia di copertura totale, in un momento in cui il mercato sta cambiando più velocemente di quanto chiunque riesca a prevedere con certezza...
Photogallery